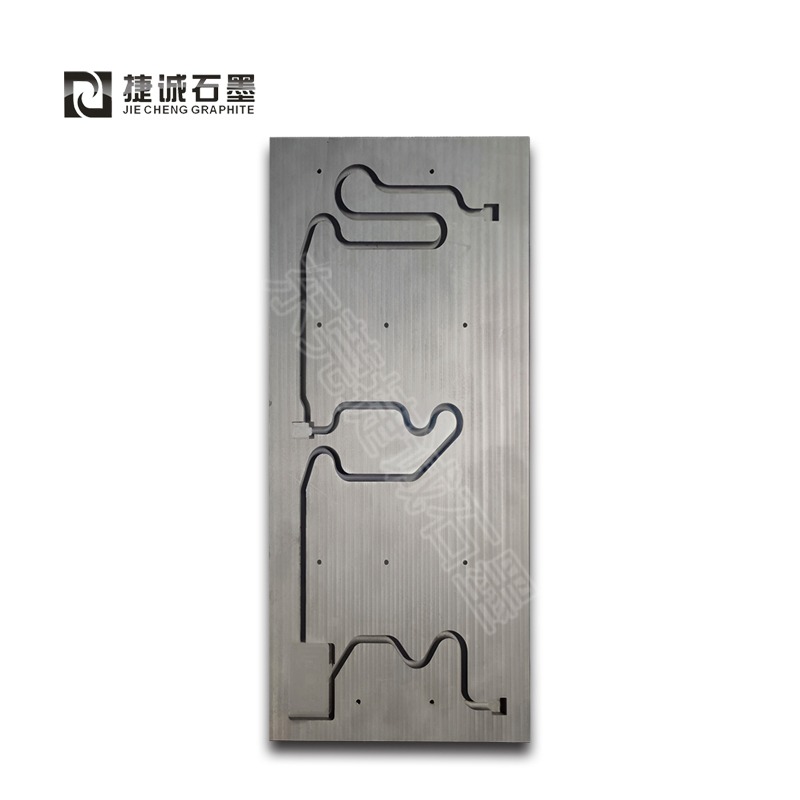
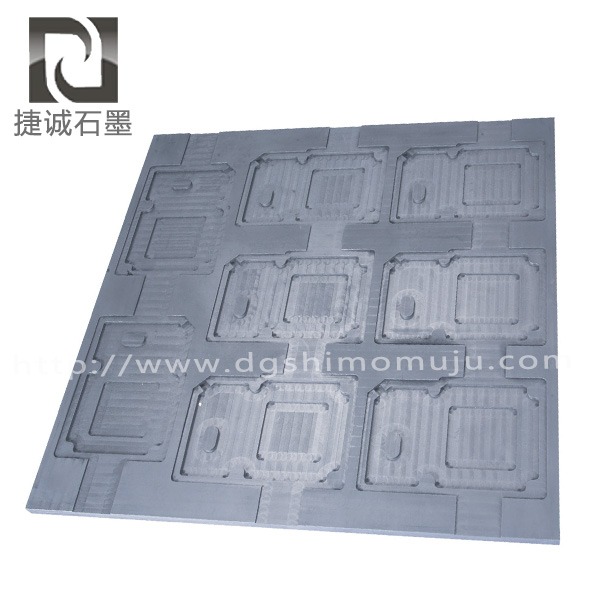
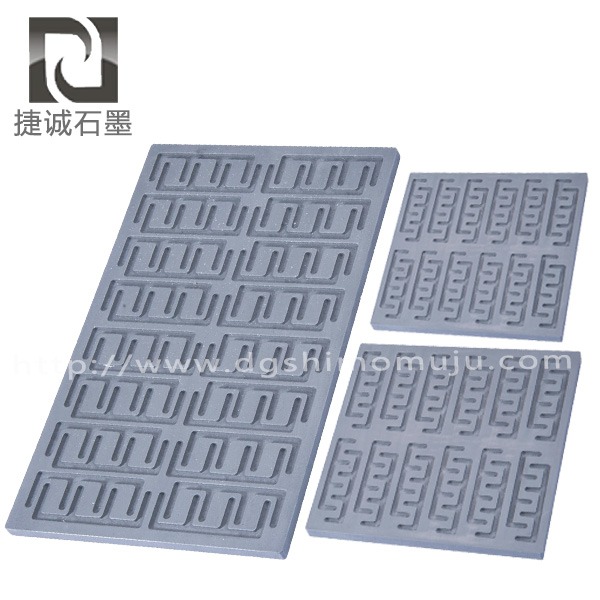
钎焊石墨工装
钎焊石墨工装的作业原理基于石墨资料的物理化学特性,经过优化热传导、结构适配及化学潮湿性,完成石墨与金属或其他资料的牢靠衔接,其中心原理可分为以下三方面:
一、热传导与温度操控:完成均匀加热与快速响应
石墨的热物理特性
石墨具有高导热系数(约100-200W/(m·K))、低比热容(约0.71J/(g·K))和低线膨胀系数,使其成为钎焊工装的抱负资料:
快速升温:石墨易吸收辐射热,可缩短工件升温时刻(例如,在真空钎焊炉中,石墨工装能使工件升温速率提高30%以上)。
温度均匀性:经过镂空规划或组合结构(如石墨与不锈钢复合工装),削减热容量差异,防止局部过热或欠热,确保钎料均匀熔化。
抗热震性:石墨在高温下(如600℃以上)仍坚持结构稳定性,削减因热膨胀系数不匹配导致的工装变形或开裂。
典型运用事例
铝合金真空钎焊:选用石墨底板和压板,经过快速升降温(如500℃后以10℃/s速率升温)削减钎料低熔点组分蒸发,防止“钎料不全熔”缺陷。
精密薄壁零件钎焊:经过石墨工装减重(如厚度从10mm减至5mm)和镂空规划,使单炉装载量从1件提高至4件,一起确保工件平面度≤0.05mm。
二、结构适配与化学潮湿:促进钎料浸透与界面结合
石墨与钎料的相互效果
潮湿性优化:石墨表面能较低,需经过活性元素(如Ti、Zr、Cr)下降其表面张力。例如,含Ti的Ag基、Cu基或Ni基钎料可与石墨构成碳化物(如TiC),增强潮湿性和铺展性。
气孔浸透:石墨的多孔结构(气孔率通常为5%-20%)允许液态钎料进入微细气孔,构成机械镶合效果,提高接头强度(如抗拉强度可达20-30MPa)。
界面反响操控:经过调整钎料成分(如Ag-Cu-Ti-Sn钎猜中Sn的降熔效果),按捺剧烈碳化反响,防止接头脆化。
典型运用事例
石墨与钛钎焊:选用含Ti、Zr的活性钎料,在真空环境下完成石墨与钛板的牢靠衔接,接头耐蚀性满足电解槽作业要求(如耐碱性环境)。
石墨与SiC陶瓷钎焊:运用Co-73.3%Ti钎料,经过构成Co基固溶体与Co-Ti金属间化合物,完成高温(>1000℃)下的稳定结合。
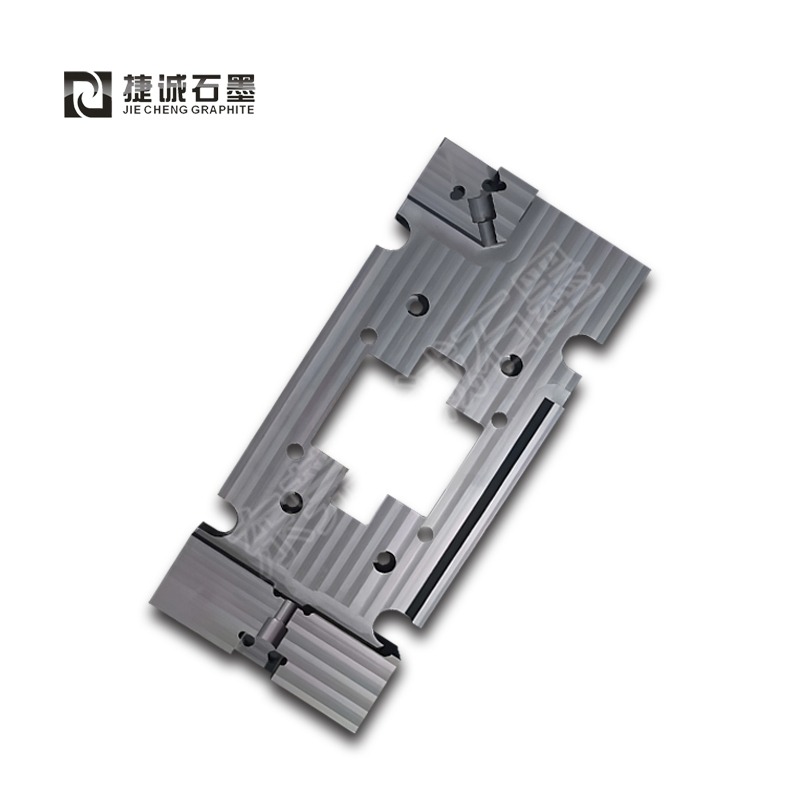
要害规划准则
刚度与热弹性:工装需在钎焊温度下坚持足够刚度(如石墨底板厚度≥10mm),一起经过弹性压片(如0.6-1mm厚的1Cr18Ni9Ti钢弹簧片)开释装夹力,防止压坑或漏焊。
热容量操控:经过简化结构(如镂空、削减厚度)或选用轻质资料(如石墨代替部分不锈钢),削减工装热容量,提高升温速率(如从50℃/min提高至80℃/min)。
防粘附规划:在螺纹处涂覆石墨粉或选用粗牙螺纹,削减钎料或钎剂蒸发导致的工装卡死,延长运用寿命(如拆卸次数从10次提高至50次)。
典型运用事例
腔体式金属外壳接地引线钎焊工装:经过石墨底座与定位柱的精准适配,完成非接地引线与盲孔的一一对应,一起利用石墨定位柱的圆形凹槽固定环状焊料,确保焊接方位精度≤0.02mm。
长寿命石墨工装:选用高纯度石墨(固定碳≥99.9%)和抗氧化处理(如表面涂覆硼化物),使工装在800℃高温下连续运用次数超过200次,且灰分<300ppm,防止污染钎焊件。