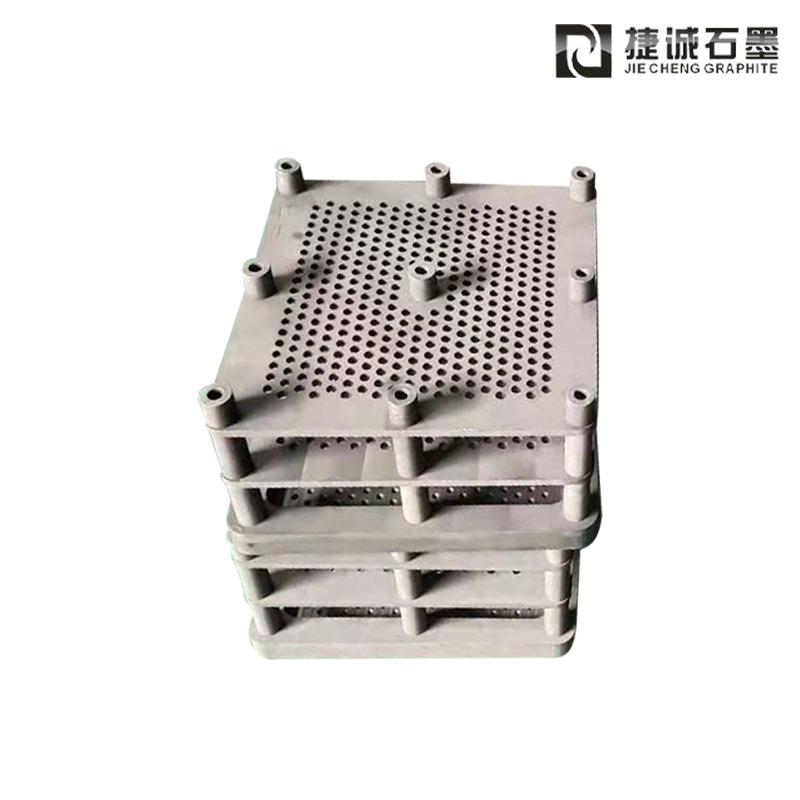
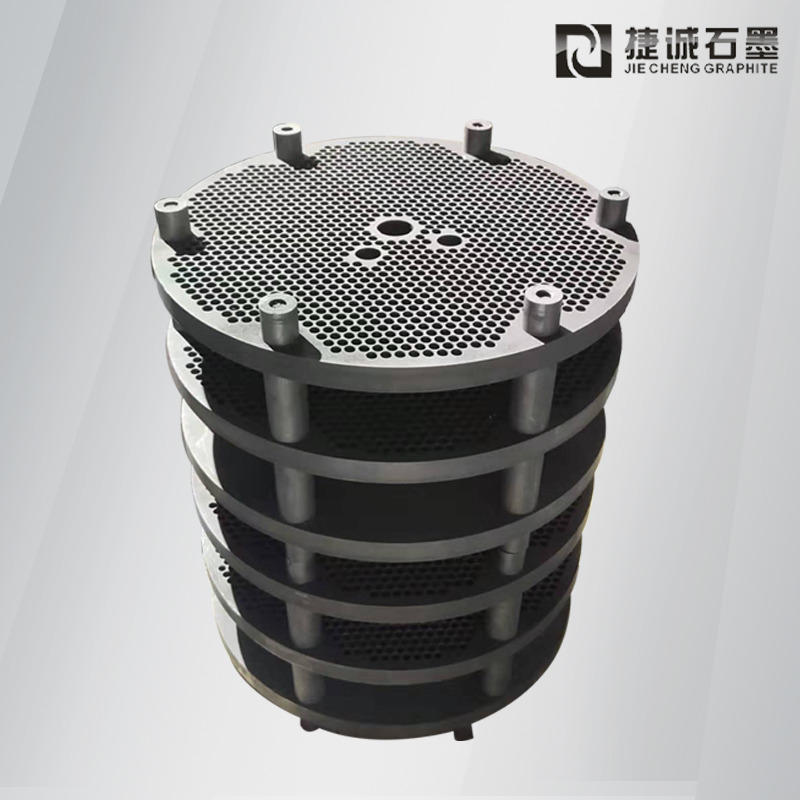
热导管烧结石墨盘
热导管烧结石墨盘的加工技术要求涵盖资料挑选、拼装精度、烧结工艺、加工精度、界面结合强度、热应力操控及功能检测七大中心维度,具体要求如下:
一、资料挑选要求
铜管:需具有高导热性(导热系数≥380W/(m·K))和延展性(断裂伸长率≥15%),以习惯烧结过程中的热膨胀与收缩。
引荐使用紫铜(T2)或无氧铜(TU1),纯度≥99.95%,削减杂质对导热功能的影响。
石墨盘:选用高纯度等静压石墨,固定碳含量≥99.9%,灰分<300ppm,以下降热膨胀系数并提高热稳定性。
密度需≥1.85g/cm3,抗折强度≥150MPa,保证在高温下(如3000℃)保持结构完好。
可添加碳纤维或碳化硅颗粒(体积分数5%-10%),提高机械强度与导热性(导热系数可达150W/(m·K))。
二、拼装精度要求
同心度与笔直度:铜管与石墨盘的拼装需保证同心度差错≤0.05mm,笔直度差错≤0.02mm,避免因偏疼导致热应力会集。选用激光对中仪或三坐标测量仪进行检测,保证拼装精度符合规划要求。
衔接工艺:引荐选用螺纹衔接(螺距0.5-1mm)或压合工艺(压力50-100MPa),保证高温下抗剥离强度≥50MPa。衔接处需涂改高温胶(耐温≥3000℃)或嵌入金属套环,增强界面结合强度。
三、烧结工艺要求
温度操控:烧结温度需依据石墨类型调整,等静压石墨烧结温度为1800-2500℃,普通石墨为1500-2000℃。
升温速率需缓慢(≤50℃/h),避免因热应力导致开裂;保温时刻需充足(4-8小时),保证石墨颗粒充分结合。
气氛操控:烧结过程中需通入保护气体(如氩气或氮气),氧气含量≤50ppm,避免石墨氧化。可选用真空烧结,进一步提高石墨盘的致密度(≥98%)。
四、加工精度要求
尺寸精度:石墨盘外径差错≤±0.02mm,内径差错≤±0.01mm,厚度差错≤±0.005mm,满意高精密热办理需求。选用数控加工中心(精度±0.001mm)或电火花加工(EDM),避免机械加工产生的崩角、掉渣现象。
外表光洁度:外表粗糙度Ra≤0.8μm,选用金刚石砂轮或抛光液进行精加工,削减热阻并提高散热功率。需进行超声波清洗(频率40kHz,时刻10分钟),去除外表杂质与毛刺。
五、界面结合强度要求
剪切强度:铜管与石墨盘的界面剪切强度需≥30MPa,经过拉力试验机进行检测(加载速率0.5mm/min)界面处需形成均匀的铜-石墨复合层(厚度5-10μm),提高热传导功率。
热循环稳定性:需经过10次急冷急热循环(2000℃→室温)测验,界面无剥离或裂纹,保证长期使用可靠性。
六、热应力操控要求
结构优化:选用分段式铜管(每段长度50-100mm)或柔性衔接件(如波纹管),削减热应力传递。在石墨盘中开设应力开释槽(宽度0.5-1mm,深度2-5mm),下降热膨胀导致的开裂风险。
热膨胀匹配:铜与石墨的热膨胀系数差异显著,需经过有限元分析(FEA)优化结构规划,保证热应力低于资料屈从强度。
七、功能检测要求
导热功能:选用闪光法或纵向热流法检测导热系数,需≥120W/(m·K),保证快速均热。经过红外热像仪检测温度分布均匀性,温差需≤5℃。
抗热震性:需经过GB/T 30873—2014标准检测,10次急冷急热循环后无裂纹,残余抗折强度损失率≤30%。
耐腐蚀性:在5%盐酸溶液中浸泡72小时,质量损失率≤5%,保证在恶劣环境下长期使用。