


定制化设计,石墨转子适配不同设备结构需求
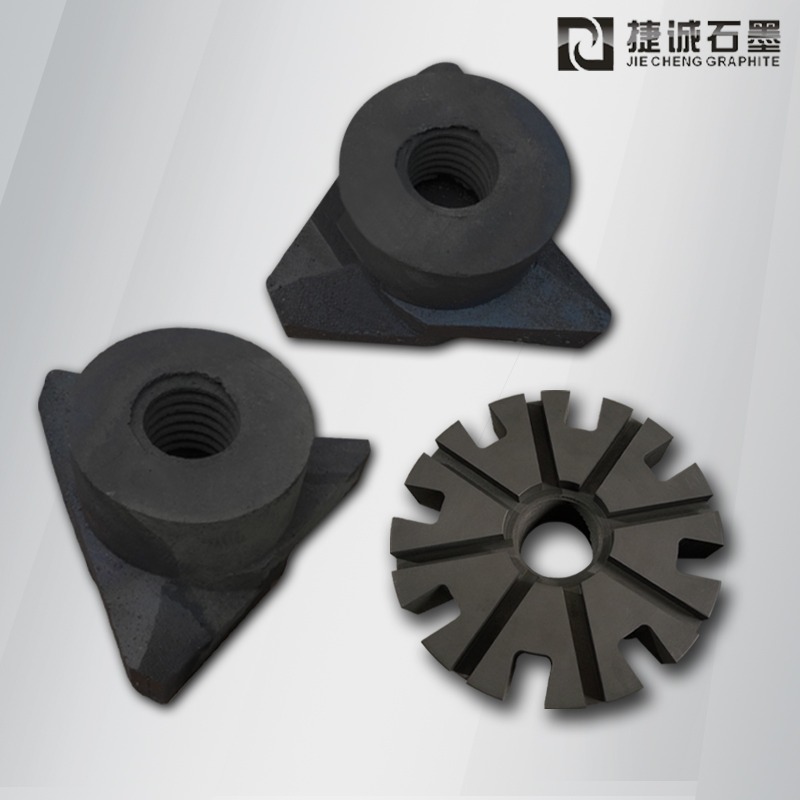
市面上石墨转子并非通用件,设备型号、炉体结构、除气方式不同,转子的叶轮、轴体、通气结构都需要针对性调整。标准化产品很难适配所有产线,定制化加工是发挥石墨转子除气性能的重要前提。
1、叶轮结构定制,匹配除气效率目标
叶轮是打散气泡的核心部位,不同叶片样式效果差异明显。
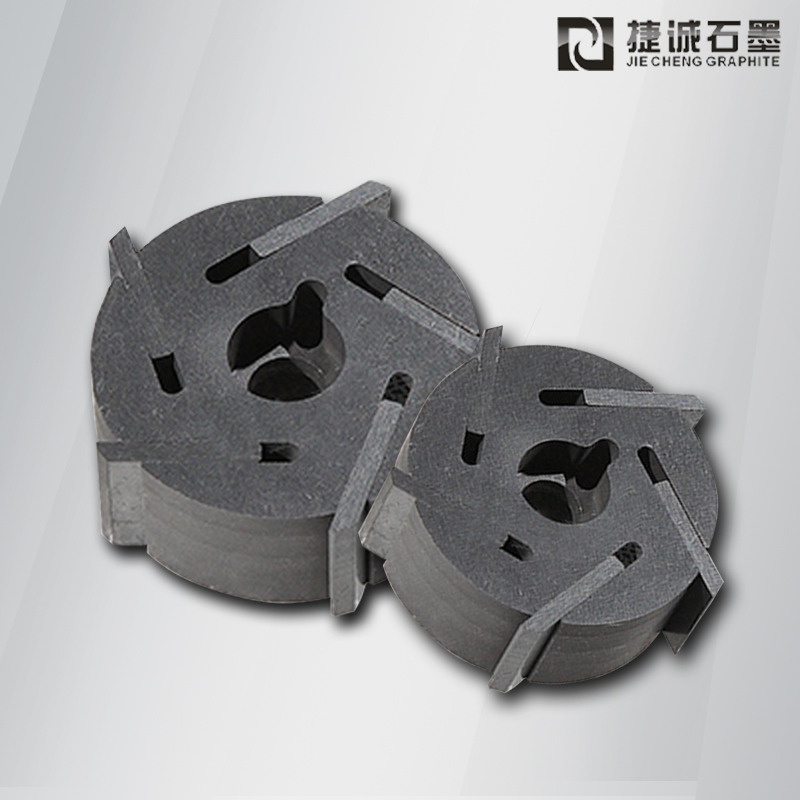
三叶片简易叶轮适合小型保温炉,结构简单、不易积渣,适合间歇式小批量生产;六叶片分流叶轮剪切能力更强,能够把气体破碎成更细小气泡,适合大容量熔池、高要求新能源铸件。
部分产线会用镂空叶轮,减轻自重,降低高速旋转的摆动量,转子运行跳动可控制在 0.2mm 以内,减少冲刷磨损。叶轮直径要和炉腔匹配,直径过大容易搅动铝液卷入空气,反而增加氢含量。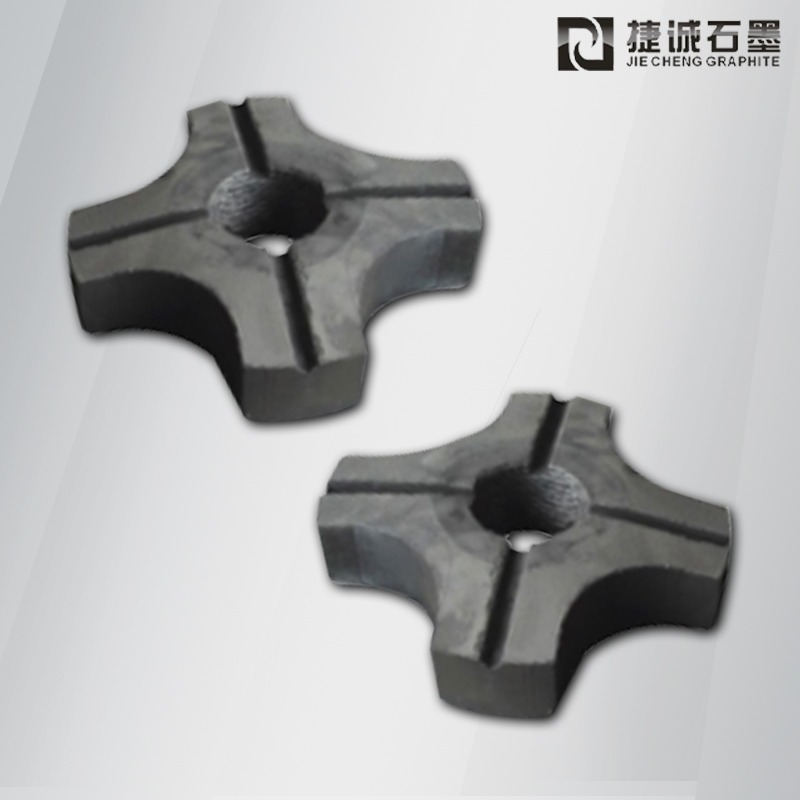
2、通气通道优化,规避堵孔断气故障 气道设计是定制重点,很多转子失效不是因为氧化磨损,而是内部孔道堵塞。常规直通孔加工简单,但铝液容易倒灌凝固;
优化方案采用偏心气道、斜向出气口,配合阶梯式通道,在同等供气流量下,出气流速更稳定。
对于长时间连续生产的产线,气道内壁会做抛光处理,降低铝渣附着概率,堵孔故障率可下降 40% 以上。
同时根据供气压力调整孔径,压力大配小孔,压力偏小适当放大孔径,保证气泡稳定输出。
3、轴体与连接结构按需改造
轴长由熔池深度决定,过长的轴体刚性不足,高速运转容易晃动断裂;轴体太短,叶轮位置偏浅,除气不充分。
连接端可以按需加工螺纹、法兰、扁位,适配各家品牌的除气机传动头。
针对频繁升降的产线,轴身可分段加厚加固,提升抗扭性能。部分客户需要分体式结构,方便单独更换叶轮,不用整支更换,降低耗材成本;
洁净高纯工况,则优先一体成型结构,杜绝缝隙藏渣、渗料。
合适的定制方案,能够平衡除气效果、使用寿命和耗材成本。结合设备参数、生产节奏做专属石墨转子设计,才能避开通用件的短板,让熔铸除气工序长期稳定运行。



热门关键词