


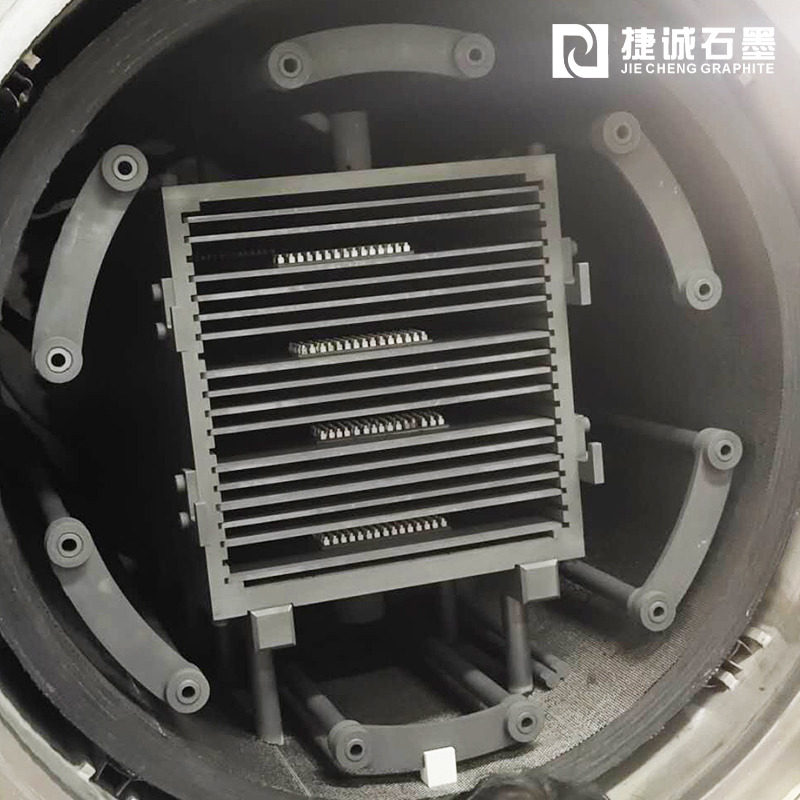
真空炉石墨风管
真空炉石墨风管的精密制造工艺如下:
一、材料选择与预处理
高纯度石墨质料:选用灰分含量低于0.5%、密度≥1.8g/cm3的等静压石墨或模压石墨,确保材料内部无气孔、结构均匀。例如,半导体职业要求石墨灰分含量≤10ppm,以避免杂质在高温下挥发污染工件。
预处理检测:通过X射线荧光光谱仪(XRF)检测材料内部缺陷,打扫气孔或裂纹导致的结构失效风险。
二、成型工艺
等静压成型:适用于高密度(≥1.85g/cm3)石墨风管,通过高压成型确保材料内部无缺陷,提高结构强度。
模压成型:用于凌乱形状部件(如带螺纹或异形接口的风管),标准精度可达±0.05 mm,满意真空炉密封要求。
3D打印技术:新式增材制造工艺可完结多孔石墨结构,用于轻量化风管规划或定制化流道,优化气体分布均匀性。
三、精密加工
刀具与切削参数:高硬度石墨(如等静压石墨):选用逆铣工艺,减少刀具磨损。
低硬度石墨(如模压石墨):优先顺铣以提高功率。
刀具选择:粗加工运用耐性高、硬度低的硬质合金刀具;精加工选用高硬度金刚石涂层刀具,确保标准精度±0.02mm。
加工战略
分层加工:高度超越300mm的风管需分层切削,避免刀具悬伸过长引发振动变形。
斜面加工:优先选用定制斜度刀具,减少换刀次数并提高表面一致性。
同轴孔系加工:对真空炉电极安装孔等高精度要求部位,需在一次装夹中完结全部孔加工,避免重复定位误差。
表面处理
精密磨削:选用金刚石砂轮将表面粗糙度控制在≤Ra 0.8μm,减少后续加工中的应力会集。
抗氧化涂层:通过化学气相堆积(CVD)技术制备SiC或TaC涂层,将抗氧化温度提高至1600℃,延长风管运用寿数。
四、质量检测与控制
标准精度检测:运用三坐标测量仪(CMM)检测风管外径、内径及长度,公差规模控制在±0.05mm以内。
气密性测验:通过氦质谱检漏仪检测风管衔接部位,确保真空环境稳定性。
热震实验:模仿高温工况(≥2000℃)进行热循环测验,验证风管在极点温度改变下的抗开裂性能。
五、工艺优化方向
材料复合化:开发石墨-陶瓷(如SiC)或石墨-金属(如Cu)复合材料,兼顾导电性与抗氧化性,适用于高温高压环境。
智能化监测:在风管中嵌入光纤传感器,实时监测温度与应力分布,提早预警潜在失效风险。
绿色制造:优化石墨化工艺能耗(当前吨耗电约5000kWh),推广废料回收技术,下降生产成本。

热门关键词