


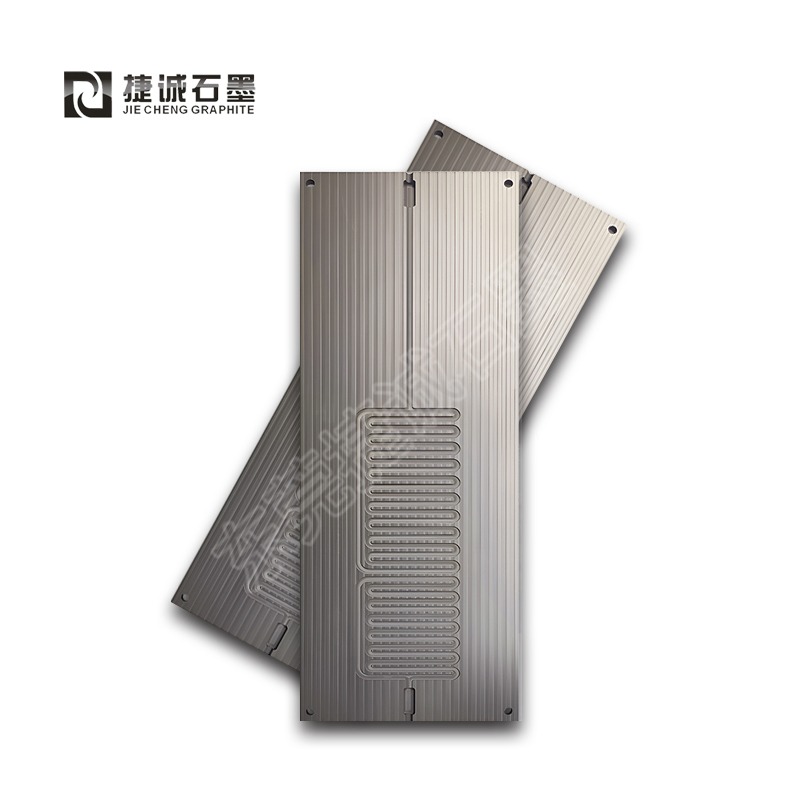
VC散热均热板模具
VC散热均热板模具的配合要点涵盖规划、资料、加工、组装等多个环节,需保证各环节严密协同以实现高效散热与产品良率。以下为详细配合要点:
分型面规划:分型面应避开均热板中心散热区域(如蒸汽腔、毛细结构),防止合模线影响散热性能。关于圆形均热板,分型面可规划为径向或环状,削减合模线对流道的影响。
模块化规划:采用可拆卸型芯或镶件,便于快速更换磨损部件,下降保护本钱,进步生产功率。
资料挑选与匹配:模具资料(如石墨、合金钢)的热膨胀系数需与均热板基材(如铜、不锈钢)匹配,防止高温烧结或焊接时因热应力导致变形。
高精度加工:
数控加工与电火花加工结合:数控加工用于粗加工,电火花加工用于精加工微通道,保证尺度精度和外表质量。

在线检测与补偿:运用三坐标测量仪(CMM)实时检测模具尺度,通过数控系统自动补偿热变形误差,保证模具的形状和尺度准确无误。
外表处理:模具外表涂覆氮化硼或类金刚石涂层(DLC),下降摩擦系数,延长运用寿命,进步脱模性能。
合模力控制:依据模具资料和均热板尺度,核算合模力(一般为50~200吨),防止过压导致模具变形。
真空度与温度控制:烧结或焊接时,温度均匀性±5℃,保证均热板内部无氧化或孔洞。
排气规划:模具需规划微米级排气孔(直径0.1~0.3mm),防止气体滞留导致均热板内部缺陷。
密封性要求:密封面粗糙度需达Ra≤0.4μm,配合真空吸附或机械夹紧保证无泄漏。

热门关键词