


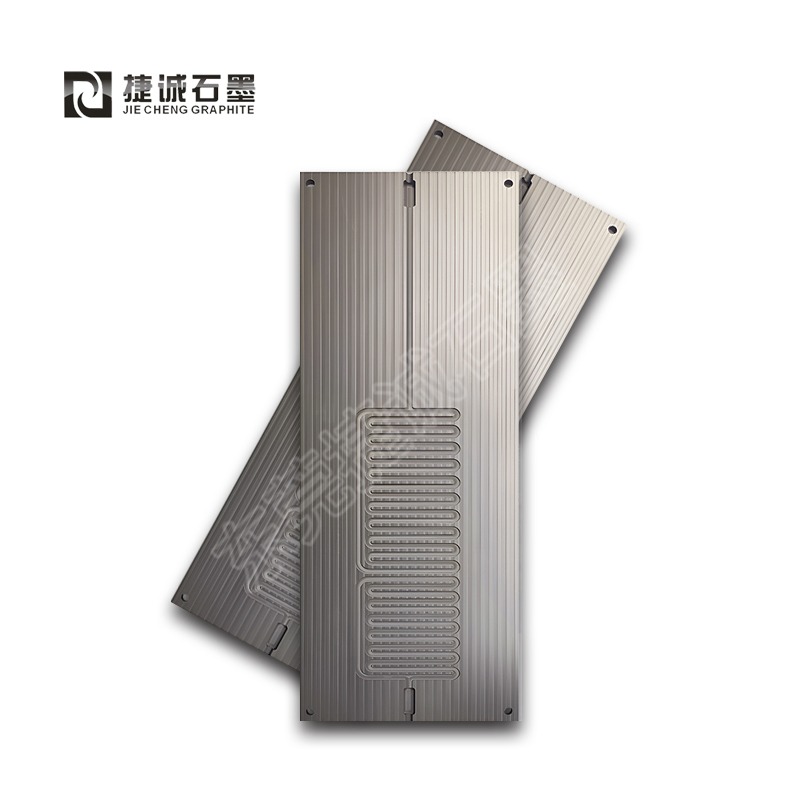
VC扩散焊接石墨治具
VC涣散焊接石墨治具的作业原理首要依据涣散焊接技能,利用石墨治具的特性实现VC均热板内部结构的高效联接,以下是详细分析:
一、涣散焊接技能根底
涣散焊接是一种固态焊接工艺,归于压焊的一种。它不是让焊接材料融化后联接在一起,而是将焊接接头以固态方法构成。焊接材料通常被加热到熔点的百分之五十到百分之八十,再对材料施加压力,让其联接在一起。由于原子间涣散而构成焊缝,可以理解为将材料加热到熔点的百分之五十再压在一起,经过必定的时刻,金属材料接头处就慢慢地融为一体。
二、石墨治具的特性与效果
导热性:石墨具有合适的热膨胀系数和杰出的导热功能,这使得它在涣散焊接进程中可以敏捷且均匀地传递热量,确保焊接区域到达所需的温度。
隔热性:石墨治具还具有特别的隔热性,可以使预设温度更平稳持久,有助于操控焊接进程中的温度改动,提高焊接质量。
机械强度:石墨治具具有优异的抗折抗压强度,可以承受涣散焊接进程中所需的压力和温度,确保焊接进程的稳定性。

三、VC涣散焊接石墨治具的作业流程
规划阶段:运用CAD等规划软件制造模具的准确图纸,依据客户需求和运用环境拟定详细的规划方案,包含石墨治具的形状、标准和微细结构等。
加工阶段:将规划图纸导入数控机床进行加工,经过准确的数控切削技能,按照规划图纸对石墨材料进行切开、铣削和雕琢,制造出符合要求的石墨治具。
组装阶段:在涣散焊接进程中,将VC均热板的各个部件放置在石墨治具中,确保它们之间的相对方位准确无误。
焊接阶段:将装有VC均热板部件的石墨治具放入涣散焊接设备中,进行加热和加压处理。在高温文压力的效果下,VC均热板部件的表面互相接近,部分发生塑性变形,原子间产生互相涣散,在界面处构成新的涣散层,然后实现牢靠联接。
检测与后处理阶段:焊接完成后,对VC均热板进行全面检测,包含标准、形状、硬度等方面的查看,确保产品到达预设的质量标准和客户要求。同时,对石墨治具进行收拾和维护,以便下次运用。

热门关键词